


Cat:CNC Roll Milling Machine
CNC Notching at Marking Machine
Ang serye ng XK9350 CNC Rebar Roll Crescent Groove Milling Machine ay ang na-upgrade na produkto ng uri ng XK500, na angkop para sa pagproseso ng m...
Tingnan ang mga detalye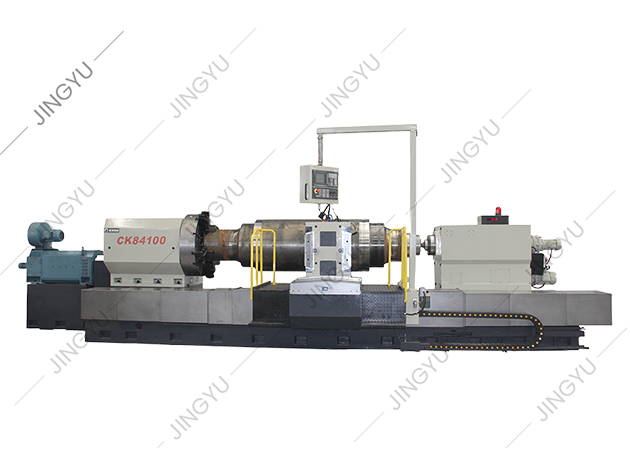
Ang isang machinist ay naglalagay ng steel roll sa isang lathe, isinasara ang guard, at pinindot ang pagsisimula ng cycle. Nag-i-index ang turret, humipo ang tool, at pinuputol ng unang pass ang isang malinis na silindro sa loob ng 0.05 mm. Wala sa mga iyon ang nangyayari sa pamamagitan ng pagkakataon. Nangyayari ito dahil naiintindihan ng isang tao ang isang maliit na hanay ng mga batayan ng CNC: mga axes, coordinate system, G-code, work offset, kompensasyon ng tool, at ligtas na pag-verify. Kung bago ka sa CNC o sinusuri ang isang pagbili ng makina, ito ang mga pangunahing kaalaman na naghihiwalay sa isang kontroladong proseso mula sa mga scrap at pag-crash.
Ang gabay na ito ay nagbibigay sa iyo ng pangunahing kaalaman sa pagkakasunud-sunod na aktwal mong gagamitin ito. Makikita mo kung paano gumagalaw ang isang CNC machine, kung ano ang sinasabi ng program na gawin nito, kung paano mag-set up ng trabaho, at kung ano ang dapat suriin bago magputol ng metal. Ang layunin ay hindi gawing programmer sa isang upuan. Ito ay upang matulungan kang magbasa ng isang setup sheet, sumunod sa isang programa, at magtanong ng mas mahusay na mga katanungan kapag ang isang makina o isang supplier ay nasa mesa.
Ang CNC machine ay isang machine tool na ginagabayan ng isang computer na nagsasagawa ng nakaimbak na programa. Ang computer ay hindi "alam" kung paano mag-cut ng isang bahagi. Sinusunod lang nito ang mga coordinate, feed rate, at switching command. Ang pisikal na resulta ay nakasalalay sa tatlong subsystem na nagtutulungan:
Kapag ang isang makina ay nawalan ng katumpakan, ang dahilan ay bihirang ang programa lamang. Maaari itong maging thermal growth sa spindle, pagsusuot sa mga guideway, maluwag na tool holder, o work offset na itinakda mula sa maruming ibabaw. Ang pangunahing kaalaman sa CNC ay nangangahulugan ng pag-alam kung aling layer ang unang susuriin.
Kung nagtatrabaho ka sa roll machining, ang pamilya ng makina ay mahalaga gaya ng kontrol. A Tagagawa ng CNC roller lathe tulad ng Nantong Jingyu Machinery ay gumagawa ng mga makina ayon sa parehong mga prinsipyong ito, ngunit may mga heavy-duty na kama at mga feature na partikular sa roll.
Ang bawat paggalaw ng CNC ay inilalarawan sa isang coordinate system. Ang pinakakaraniwan ay ang Cartesian system: X, Y, at Z para sa mga linear axes, kasama ang A, B, at C para sa rotary axes. Sa isang lathe, karaniwang kinokontrol ng X ang diameter at kinokontrol ng Z ang haba. Sa isang milling machine, X at Y ang posisyon ng talahanayan at ang Z ay kumokontrol sa lalim ng spindle.
Dalawang zero ang mahalaga sa pang-araw-araw na operasyon. Ang machine zero ay isang nakapirming reference na itinakda ng tagabuo. Ang work zero ay ang puntong pipiliin mo para sa bahagi, kadalasang nakaimbak sa mga page ng offset ng trabaho gaya ng G54. Ang isang pagkakamali dito ay nagbabago sa bawat hiwa. Ang isang karaniwang tolerance check ay ang pagpindot sa isang kilalang surface, itakda ang offset, at pagkatapos ay i-verify gamit ang dial indicator bago patakbuhin ang program.
Ang mas maraming axes ay hindi awtomatikong nangangahulugan ng isang mas mahusay na makina. Binabago nila kung ano ang magagawa ng makina at kung gaano karaming kasanayan sa pag-setup ang kinakailangan. Ang chart sa ibaba ay nagpapakita ng tipikal na shop-floor na paggamit ayon sa axis configuration.
Ang mga porsyento ay naglalarawan ng karaniwang trabaho sa job-shop, hindi isang panuntunan. Ang praktikal na punto ay ang isang 3-axis na makina na may isang bihasang operator at mahusay na mga fixture ay kadalasang nakakatalo sa isang 5-axis na makina na hindi maayos na naka-set up.
Ang isang CNC program ay isang listahan ng mga bloke. Ang bawat bloke ay maaaring maglaman ng galaw ng tool, feed rate, spindle command, o function ng makina. Inihahanda ng mga G-code ang makina para sa isang uri ng paggalaw. I-on o i-off ng mga M-code ang mga auxiliary function. Hindi mo kailangang isaulo ang bawat code, ngunit dapat mong kilalanin ang mga lumalabas sa halos bawat programa.
| Code | Ibig sabihin | Praktikal na tala |
|---|---|---|
| G00 | Mabilis na pagpoposisyon | Gumagalaw sa pinakamataas na bilis. Huwag ipagpalagay na maiiwasan nito ang isang clamp o kabit. |
| G01 | Linear interpolation | Pumaputol sa isang tuwid na linya sa naka-program na rate ng feed. |
| G02/G03 | Circular interpolation (CW/CCW) | Nangangailangan ng arc center o radius, kasama ang tamang pagpili ng eroplano. |
| G54 | Sistema ng coordinate ng trabaho | Iniimbak ang bahaging zero. Palaging i-verify bago magsimula ang cycle. |
| G41/G42 | Ang kompensasyon ng pamutol sa kaliwa/kanan | Bina-offset ang tool path sa pamamagitan ng radius ng tool. Ang maling direksyon ay katumbas ng scrap. |
| M03/M05 | Spindle sa clockwise / spindle stop | Kumpirmahin ang direksyon at bilis bago ang unang hiwa. |
| M08/M09 | Naka-on / naka-off ang coolant | Nakakaapekto ang coolant sa paglisan ng chip at thermal stability. |
| M30 | Tapusin at i-reset ang programa | Ibinabalik ang programa sa itaas para sa susunod na cycle. |
Ang istraktura ng programa ay mahalaga gaya ng mga indibidwal na code. Ang isang ligtas na pagkakasunud-sunod ng block ay: ligtas na pagsisimula, pagpapalit ng tool, pagsisimula ng spindle, paglapit, pagputol, pagbawi, pag-cool off, paghinto ng spindle, at pagbabalik. Maraming mga pag-crash ay nagmumula sa isang mabilis na paglipat na isinulat bago ang pag-offset ng trabaho ay nakumpirma.
Ang isang maaasahang trabaho ng CNC ay sumusunod sa isang pagkakasunud-sunod. Ang paglaktaw sa mga hakbang ay kung paano pumutol ng hangin, pinuputol ang kabit, o pinuputol ng makina ang isang mamahaling bahagi sa maling lugar. Ang pangunahing daloy ay:
Para sa roll machining, madalas na kasama sa sequence ng setup ang mga karagdagang pagsusuri. Ang isang mabigat na roll ay maaaring tumimbang ng ilang tonelada, kaya ang puwersa ng pag-clamping, pagkakahanay sa gitna, at tuluy-tuloy na posisyon ng pahinga ay direktang nakakaapekto sa pag-ikot at taper. Ang isang makina na may matibay na kama at isang matatag na sistema ng kontrol ay binabawasan ang bilang ng mga pagwawasto ng offset na kailangan sa pagitan ng mga bahagi.
Kapag sinusuri mo ang isang makina, tanungin kung paano pinangangasiwaan ng control ang offset shifting, pamamahala sa buhay ng tool, at pag-restart ng program. Naaapektuhan ng mga feature na ito kung gaano kabilis makakabawi ang isang operator mula sa sirang tool o pagkaputol ng kuryente.
Ang iba't ibang mga operasyon ay gumagamit ng parehong mga pangunahing kaalaman sa CNC ngunit inilalapat ang mga ito sa iba't ibang paraan. Pinagsasama-sama ng puno sa ibaba ang mga pangunahing operasyon na makikita mo sa isang pangkalahatang machining shop at sa gawaing partikular sa roll.
Ang bawat operasyon ay may pamilya ng makina na itinayo sa paligid nito. Para sa roll turning, ang isang dedikadong CNC roll lathe ay idinisenyo upang pangasiwaan ang cylindrical na trabaho na may mataas na pag-alis ng materyal at pare-pareho ang kontrol sa diameter.
 CK84 Series CNC Roll Lathe na may Siemens 828D Control Suriin ang CNC roll lathe na ito para sa high-material-removal cylindrical roll turning, available bilang CK84100 at CK84125 na may kontrol ng Siemens 828D. Tingnan ang Produkto →
Para sa pagtatapos, ang isang CNC roll grinder ay nakatuon sa surface finish, roundness, at dimensional na katatagan.
Para sa profile work gaya ng mga grooves o marking, ang CNC roller notching machine ay nagdaragdag ng kontroladong paggiling o pag-notching motion.
Ang presyo ay ang pinakamadaling numero upang ihambing at ang hindi gaanong kapaki-pakinabang sa sarili nitong. Ang CNC machine ay isang production asset. Ang halaga ng maling pagpili ay lalabas sa ibang pagkakataon bilang mga tinanggihang bahagi, mahabang oras ng pag-setup, o mahal na downtime. Kapag sinusuri mo ang isang makina, suriin ang mga puntong ito:
Para sa mga roll shop, ang core ng isang CNC roller lathe ay kadalasang bumababa sa kung paano pinapanatili ng makina ang pagkakahanay sa ilalim ng mabibigat na karga. Maaari mong basahin ang higit pa tungkol diyan sa ang core ng isang CNC roller lathe . Ang parehong lohika ay nalalapat sa paggiling at paggiling: tinutukoy ng mekanikal na platform ang kisame, at tinutukoy ng sistema ng kontrol kung gaano kadaling maabot ito ng isang operator.
Ligtas ang mga CNC machine kapag sinusunod ng operator ang disiplina sa pag-setup. Delikado sila kapag may tinatrato ang guard bilang abala. Ang mga pangunahing patakaran ay simple:
Ang pagpapanatili ay sumusunod sa parehong prinsipyo. Kasama sa mga pang-araw-araw na pagsusuri ang way lubrication, air pressure, at level ng coolant. Kasama sa mga lingguhang pagsusuri ang akumulasyon ng chip, kondisyon ng filter, at kalinisan ng may hawak ng tool. Kasama sa mga buwanang pagsusuri ang backlash, level, at mga de-koryenteng koneksyon. Ang isang makina na pinananatili sa isang iskedyul ay mas malamang na mabigo sa panahon ng isang kritikal na trabaho.
Ang mga pangunahing kaalaman sa CNC ay hindi isang misteryo. Ang mga ito ay isang hanay ng mga relasyon: ang mga coordinate ay nagsasabi sa makina kung saan pupunta, ang G-code ay nagsasabi dito kung paano lumipat, ang mga offset ay nagsasabi dito kung nasaan ang bahagi, at ang disiplina sa pag-setup ay nagpapanatili sa tool na malayo sa anumang bagay na hindi dapat putulin. Kung naiintindihan mo ang mga relasyong iyon, maaari kang magbasa ng isang programa, mag-set up ng trabaho, at suriin ang isang makina nang may kumpiyansa. Gumagamit ka man ng maliit na shaft o gumagawa ng multi-toneladang roll, ang parehong mga batayan ay nalalapat. Magsimula sa coordinate system, alamin ang mga code na nakikita mo araw-araw, at huwag laktawan ang hakbang sa pag-verify bago magsimula ang cycle.

Ang serye ng XK9350 CNC Rebar Roll Crescent Groove Milling Machine ay ang na-upgrade na produkto ng uri ng XK500, na angkop para sa pagproseso ng m...
Tingnan ang mga detalye
Naipon namin ang mayamang karanasan sa pagproseso at paggamit ng mga rebar roll, at nagsagawa ng malalim na pagsusuri at pananaliksik sa teknolohiy...
Tingnan ang mga detalye
Ang serye ng mga tool ng makina ay pangunahing ginagamit upang maipasa at maproseso ang mga rolyo. Maaari rin itong i -on ang panlabas na bilog at ...
Tingnan ang mga detalye
Ang CK8465H CNC Roll Lathe Bed ay nagpatibay ng isang 2 3 Heavy-duty linear rolling guide na istraktura, iyon ay, dalawang hugis-parihaba na gabay ...
Tingnan ang mga detalye
Ang CK450 hilig na kama na si Cnc lathe ay nagpatibay sa sistema ng control ng German Siemens. Ang hitsura, operating system, at sistema ng proteks...
Tingnan ang mga detalye
Ang lahat ng tatlong mga axes ng makina ay P3-level 50 × P10 ball screws, at ang proseso ng pagpupulong ng 2-end na nakapirming pagpapanggap ay gin...
Tingnan ang mga detalye
Ang roll ring na bumubuo ng gilingan ay pangunahing ginagamit para sa paggiling ng tungsten carbide roller singsing para sa high-speed wire rod pro...
Tingnan ang mga detalye
Sa kasalukuyan, ang pattern ng pag -ukit ng pattern sa bahay at sa ibang bansa sa pangkalahatan ay nagpatibay ng paraan ng electrolysis, ordinaryon...
Tingnan ang mga detalye
Ang makina na ito ay pangunahing ginagamit para sa paggiling at pag -aayos ng paggiling pamutol ng roll threaded cross rib, na madaling ayusin at g...
Tingnan ang mga detalye
Nagbibigay din kami ng iba pang mga ekstrang bahagi, tulad ng mga checkered plate milling cutter, roll slotting tool, oil pump, motor, CNC system, ...
Tingnan ang mga detalyeNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu Province, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co, Ltd. Lahat ng mga karapatan ay nakalaan

