


Cat:CNC Roll Milling Machine
CNC Notching at Marking Machine
Ang serye ng XK9350 CNC Rebar Roll Crescent Groove Milling Machine ay ang na-upgrade na produkto ng uri ng XK500, na angkop para sa pagproseso ng m...
Tingnan ang mga detalye
Minsang ipinaliwanag ng isang superbisor ng roll shop kung bakit pinalitan ng shop ang manu-manong pagkopya ng lathe nito para sa magaspang na pag-ikot: ang tolerance ng machine ay tumama sa umaga, ngunit sa hapon ay lumabas ang hydraulic tracing wear at thermal drift sa natapos na roll. Ang karanasang iyon ay karaniwan sa heavy machining. Ang CNC horizontal lathe ay nag-aalis ng karamihan sa pagkakaiba-iba na iyon, dahil ang bawat axis na paggalaw ay kinokontrol ng isang digital loop at ang tool path ay nabuo mula sa bahagi ng programa sa halip na mula sa mga template ng cam. Kung ang iyong mga workpiece ay mga shaft, roll, axle, manggas, o anumang bahagi na ang haba ay mas malaki kaysa sa diameter nito, ang pahalang na pagsasaayos ay karaniwang ang pinakapraktikal at cost-effective na simula.
Sa madaling salita, ang isang pahalang na CNC lathe ay nagbibigay sa iyo ng pagkakapare-pareho ng proseso. Ang spindle axis ay parallel sa sahig, kaya ang mahahabang workpiece ay maaaring suportahan sa pagitan ng isang chuck at isang live center, at ang cutting forces ay tumutulak pababa sa kama. Ang pagsasaayos na ito ay nagpapahintulot sa makina na pagsamahin ang mabibigat na roughing pass sa mga finishing pass na may hawak na bilog sa loob ng ilang micron.
Ang praktikal na epekto ay masusukat. Ang isang matibay na lathe na may mga naka-preload na linear na gabay o mga hardened box na paraan ay magkakaroon ng paulit-ulit na katumpakan sa pagpoposisyon sa loob ng 0.005 mm. Ang bawat bahagi mula sa isang batch ay nagsisimula sa parehong error sa path ng tool at parehong thermal compensation. Thermal stability ay isa sa mga pangunahing dahilan CNC lathes outperform manual machine; ang control system ay maaaring maglapat ng kabayaran para sa mga pagbabago sa temperatura, at ang operator ay hindi kailangang i-realign ang mga sentro para sa bawat bagong roll.
Mula sa perspektibo sa pagpaplano ng produksyon, ang paglipat mula sa pagkopya ng mga lathe patungo sa CNC ay nagpapaikli din sa oras ng pag-setup. Ang mga bahagi ng programa ay maaaring maalala mula sa memorya, ang mga offset ng tool ay iniimbak ayon sa numero ng tool, at ang unang piraso ng inspeksyon ay nagiging isang hakbang sa pagkumpirma sa halip na isang trial-and-error loop.
Ang desisyon ng makina ay talagang isang desisyon tungkol sa higpit. Tumingin ka muna sa kama. Ang mga heavy-duty na pahalang na lathe ay karaniwang itinatayo sa isang one-piece cast iron o ribbed steel bed. Ang kama ay nagpapababa ng vibration sa panahon ng mga interrupted cuts, at ang katumpakan ng mga tumigas na guideways ay tumutukoy kung paano diretso ang karwahe na naglalakbay sa kahabaan ng Z-axis. Ang isang lathe na nawawalan ng straightness sa ilalim ng load ay naglilipat ng error na iyon nang direkta sa isang taper sa isang roll body.
Ang headstock ay ang pangalawang priyoridad. Para sa roll machining, ang spindle ay nangangailangan ng parehong mataas na torque sa mababang bilis at isang malawak na hanay ng bilis para sa iba't ibang mga materyales sa tool. Ang isang gear-driven na headstock ay naghahatid ng mataas na torque; isang integral motor spindle ay nag-aalok ng mas mahusay na surface finish sa mataas na bilis. Maraming praktikal na mamimili ang pumipili ng two-speed gearbox na may frequency control para makuha ang pareho.
Ang mga kasangkapan ay hawak ng isang turret o isang poste ng kasangkapan. Ang isang CNC turret na may 8 hanggang 12 na istasyon ay binabawasan ang oras ng pagbabago at hinahayaan kang magpatakbo ng higit pang mga operasyon sa isang setup. Kung ang bahagi ay nangangailangan ng paggiling, pagbabarena, o pag-ukit bilang karagdagan sa pag-ikot, kailangan mo ng isang powered turret na may mga gamit na pinapatakbo. Sa wakas, ang tailstock ay nagbibigay ng pangalawang punto ng suporta; para sa mga slender roll, isang hydraulically actuated tailstock quill na may adjustable pressure ay mahalaga upang maiwasan ang baluktot.
Bago ihambing ang mga tatak, ihambing ang mga pagsasaayos. Hinahawakan ng mga vertical lathe ang workpiece sa isang pahalang na mesa, kaya nakakatulong ang gravity na panatilihing matatag ang malalaking diameter na bahagi. Ang mga pahalang na lathe ay sumusuporta sa mahahabang workpiece sa kahabaan ng kanilang centerline, at ang mga chips ay nahuhulog sa cutting zone. Ang talahanayan sa ibaba ay nagbubuod sa mga pagkakaibang nauugnay sa karamihan ng mga mamimiling pang-industriya.
| Salik | Pahalang na CNC lathe | Vertical CNC lathe |
|---|---|---|
| Pinakamahusay na hugis ng workpiece | Mga shaft, roll, axle, manggas | Mga flange, flywheels, malalaking singsing |
| Haba ng workpiece | Limitado ng haba ng kama at matatag na pahinga | Limitado ng taas ng makina at laki ng mesa |
| Diameter ng workpiece | Limitado ng swing diameter sa ibabaw ng kama | Kakayanin ang napakalaking diameter sa isang compact footprint |
| Pag-alis ng chip | Ang mga chips ay nahuhulog pababa; Direktang pag-flush ng coolant | Ang mga chip ay nananatili sa mesa; kailangan ng mas malakas na coolant |
| Kaginhawaan sa pag-setup | Madaling pagkarga gamit ang isang kreyn at mga sentro | Madali para sa mabibigat na maiikling bahagi na nakapatong |
| Karaniwang paggamit ng roll shop | Roll body turn, neck finishing, grooving | Roll end facing at malaking ring-type na trabaho |
Para sa isang roll shop, ang tanong ay bihirang kung ang pahalang ay mas mahusay sa pangkalahatan. Ito ay kung ang bahagi ay masyadong malaki sa diameter para sa kapasidad ng swing ng isang pahalang na makina. Ang mga roll para sa strip mill ay mahaba at medyo maliit ang diyametro, kaya ang mga pahalang na makina ay nangingibabaw sa mga pagpapatakbo ng katawan ng roll, leeg, at uka. Lumilitaw ang mga vertical na makina kapag gumagawa ng napakalaking diameter na singsing o maikling flange-type na roll.
Ang isang karaniwang pagkakamali ay ang paghambingin lamang ang presyo, maximum na diameter ng pagliko, at bilis ng spindle. Ang tunay na halaga ng isang lathe ay makikita sa kung gaano kahusay ang katigasan at pagsasaayos ay tumutugma sa iyong sariling bahagi ng halo. Magsimula sa isang maikling checklist ng pagsusuri:
Ang isang kapaki-pakinabang na paraan upang buuin ang iyong pag-iisip ay bilang isang landas ng pagpapasya:
 Heavy Duty CNC Roll Turning Lathe para sa Hardened Roll Machining Gumagamit ang CNC roll lathe na ito ng matibay na 4-plus-1 na guideway bed at high-torque headstock, na angkop para sa pagputol ng mga hardened o semi-hardened roll kung saan mahalaga ang structural stability kaysa spindle speed. Tingnan ang Produkto →
Sa aming trabaho sa Nantong Jingyu Machinery, ang mga heavy-duty na horizontal lathe ay ang mga makina na kadalasang nagpapaikot ng mga roll na bakal at aluminum. Ang mapagpasyang kadahilanan ay ang pagtutugma ng istraktura sa cutting torque, hindi ang pinakamataas na bilis. Kung ang karamihan sa iyong mga bahagi ay tumigas o semi-matitigas na mga rolyo, ang matibay na kama, high-torque na headstock, at maaasahang tailstock ay mas mahalaga kaysa sa rpm.
Kapag ang isang roll ay nasa o malapit na sa huling tigas, ang isang lathe ay ang maling kasangkapan. Ang isang CNC roll grinder ay ang mas mahusay na pamumuhunan dahil ang paggiling ay nag-iwas sa init at panginginig ng boses na ipapakita ng pag-ikot.
Tinutukoy ng kalidad ng pag-install ang pangmatagalang katumpakan. Ang isang pahalang na lathe ay dapat na nakapantay sa isang kongkretong pundasyon na nakakatugon sa mga detalye ng tagagawa. Ang karaniwang pagpapaubaya ay 0.02 mm bawat metro sa kama, na sinuri ng isang antas ng katumpakan. Huwag laktawan ang mga vibration isolation pad kung ang makina ay magpapatakbo ng mga interrupted cut; pinapanatili ng damping layer ang cutting edge na matatag at pinipigilan ang mga marka ng satsat.
Sa mga unang shift, panoorin ang thermal growth. Patakbuhin ang spindle sa normal na bilis ng pagpapatakbo ng 20 hanggang 30 minuto bago kumuha ng finishing pass. Ang CNC system ay maaaring maglapat ng thermal compensation, ngunit kailangan mo pa rin ng paulit-ulit na warm-up routine.
Sa araw-araw na pagpapanatili, unahin ang coolant at chip management system. Sa roll turning, ang mabigat na pagputol ay bumubuo ng mga pinong abrasive na chips na magsusuot ng mga guideway at turret seal kung ang coolant ay hindi na-filter. Baguhin ang mga filter cartridge sa iskedyul, suriin ang antas ng langis ng guideway araw-araw, at siyasatin ang chuck jaws para sa pagsusuot. Ang isang malinis na makina ay nagtataglay ng tolerance nang mas matagal at mas mura ang gastos sa pag-aayos.
Ang pagkakaroon ng mga ekstrang bahagi ay ang nakatagong halaga ng isang makinang hindi sinusuportahan. Tanungin ang supplier tungkol sa mga oras ng lead para sa spindle bearings, turret couplings, at ball screws. Kung hindi mo mapapanatili ang mga kritikal na ekstrang bahagi sa malapit, ang isang breakdown ay nagiging linggo ng downtime. Para sa aming mga customer, ang mga ekstrang bahagi ng lathe at mga accessory ng grinding wheel ay tiyak na naka-stock dahil ang isang nabigong encoder o isang pagod na ball screw ay hindi dapat maging panimulang punto ng isang bagong supply negotiation.
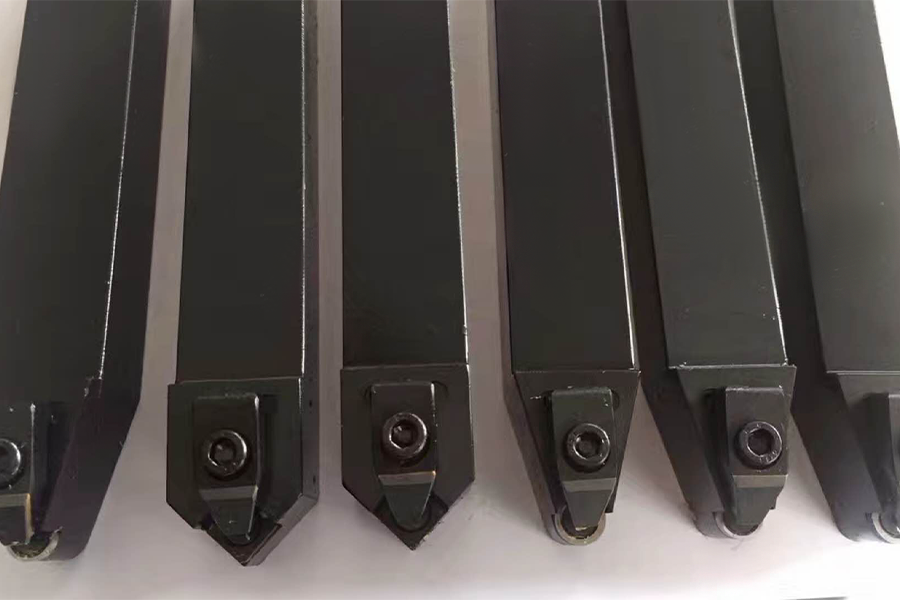 Mga Spare Part ng CNC Lathe Kasama ang Mga Insert at Tool Holder Inililista ng seksyong ito ang mahahalagang kapalit na bahagi tulad ng mga pagsingit ng CBN at PCD at mga turn tool holder, na tumutulong sa iyong suriin ang pagkakaroon ng ekstrang bahagi at maiwasan ang pinahabang downtime para sa iyong lathe. Tingnan ang Produkto →
Ang kaligtasan ay dapat ding maging bahagi ng plano. Kumpirmahin na ang makina ay nakakatugon sa iyong mga elektrikal na pamantayan, ang chuck guard ay nakakabit, at maaaring ihinto ng operator ang spindle nang mabilis gamit ang isang foot brake o isang kontroladong paghinto. Ang isang mahusay na CNC lathe ay nakakabawas ng manual handling, ngunit kung ang clamping, chip conveyor, at spindle braking system ay susuriin lingguhan.
Ang halaga ng isang CNC horizontal lathe ay nagmumula sa tugma sa pagitan ng machine at part mix. Ang isang mabigat at matibay na makina na may bahagyang mas mataas na paunang presyo ay kadalasang nagbabalik ng labis na pamumuhunan sa pamamagitan ng mas mababang pagkasuot ng tool at mas kaunting mga scrap roll sa unang taon. Ang isang tagapagtustos na tumatalakay sa iyong mga guhit bago maghanda ng isang panukala ay karaniwang nagresolba ng katulad na aplikasyon para sa isa pang customer.
Ang isang praktikal na susunod na hakbang ay ang magpadala ng tatlong bagay sa supplier: ang roll drawing na may mga tolerance, ang hanay ng materyal at tigas, at ang average na dami ng batch. Sa aming karanasan, sapat na ang tatlong input na iyon para magrekomenda ng partikular na spindle torque, uri ng guideway, configuration ng turret, at automation plan. Hindi mo kailangang maging isang dalubhasang tagabuo ng tool sa makina upang makabili ng tamang CNC horizontal lathe; kailangan mo lang maging tumpak tungkol sa mga workpiece na iyong tatakbo dito.

Ang serye ng XK9350 CNC Rebar Roll Crescent Groove Milling Machine ay ang na-upgrade na produkto ng uri ng XK500, na angkop para sa pagproseso ng m...
Tingnan ang mga detalye
Ang serye ng mga tool ng makina ay maaaring awtomatikong i -cut ang mga crescent grooves na may iba't ibang mga direksyon ng pag -ikot at anum...
Tingnan ang mga detalye
Sa pagtingin sa mga problema ng pagproseso ng mataas na bilis ng bakal na bakal, ang XK8450 CNC Roll Milling Machine ay isang bagong uri ng tool ng...
Tingnan ang mga detalye
Ang CK450 hilig na kama na si Cnc lathe ay nagpatibay sa sistema ng control ng German Siemens. Ang hitsura, operating system, at sistema ng proteks...
Tingnan ang mga detalye
Ang CNC-reinforced milling machine ay nagpatibay ng isang full-gear spindle box, at ang bahagi ng paghahatid ng spindle ay nagpatibay ng mga gears ...
Tingnan ang mga detalye
Ang lahat ng tatlong mga axes ng makina ay P3-level 50 × P10 ball screws, at ang proseso ng pagpupulong ng 2-end na nakapirming pagpapanggap ay gin...
Tingnan ang mga detalye
Ang roll ring na bumubuo ng gilingan ay pangunahing ginagamit para sa paggiling ng tungsten carbide roller singsing para sa high-speed wire rod pro...
Tingnan ang mga detalye
Ang tool ng makina na ito ay isang bagong uri ng tool ng CNC Roll Grooving Machine na binuo batay sa serye ng CNC Roll Milling Machine ng kumpanya ...
Tingnan ang mga detalye
Ang MX250 ay isang pamantayang brilyante na dressing machine, na ginagamit para sa pagbuo at pagbibihis ng mga gulong ng brilyante para sa mga mill...
Tingnan ang mga detalye
Nagbibigay din kami ng iba pang mga ekstrang bahagi, tulad ng mga checkered plate milling cutter, roll slotting tool, oil pump, motor, CNC system, ...
Tingnan ang mga detalyeNo.3, Xinghe Road, Zhaxi Industrial Park, Chongchuan District, Nantong, Jiangsu Province, 226003, P.R.China
info@rolllathe.com jennifergao@rolllathe.com
+86-513-85636116
Copyright © Nantong Jingyu Machinery Co, Ltd. Lahat ng mga karapatan ay nakalaan

